建筑排水管件安装工艺要点及PPR给水管热熔连接质量控制
在建筑给排水工程中,管件与管材的安装质量直接决定了系统服役寿命与运行安全。不少项目在竣工验收时打压合格,却在投入使用两三年后暴露出渗漏、变形乃至爆管问题,究其根源,往往并非材料本身缺陷,而是安装环节的工艺细节失控。重庆安云途贸易有限公司在多年管材供应与技术服务的实践中,积累了针对不同工况的安装控制经验,今天围绕PPR给水管热熔连接与排水管件安装这两大核心工序,谈谈切实可行的质量控制路径。
排水管件安装:坡度、支承与伸缩补偿的三重约束
排水系统属于重力流,管件布置的核心逻辑在于保证水力条件顺畅。以常见的PVC-U排水管件为例,立管每层必须设置一个伸缩节,安装时插口方向应顺水流方向,伸缩节预留的伸缩量通常控制在5~10mm,这个数据并非随意取值——它需依据管材线膨胀系数(约6×10⁻⁵/℃)和当地温差计算得出。若预留量不足,温度变化引发的轴向应力会集中在接口处,长期往复作用极易导致胶圈移位甚至脱落。
另一个高频问题出现在横管支托架的间距控制上。很多工地为节省工时随意加大吊卡间距,导致管材在通水后出现“塌腰”,形成倒坡。按照规范,DN50以下横管支吊架间距不应大于0.5m,DN75~DN110则控制在0.75~1.0m。此外,在穿越楼层或墙体处,必须预埋钢性套管,套管与排水管件之间填充柔性防火材料,既满足隔声要求,也为微量轴向位移留出余地。
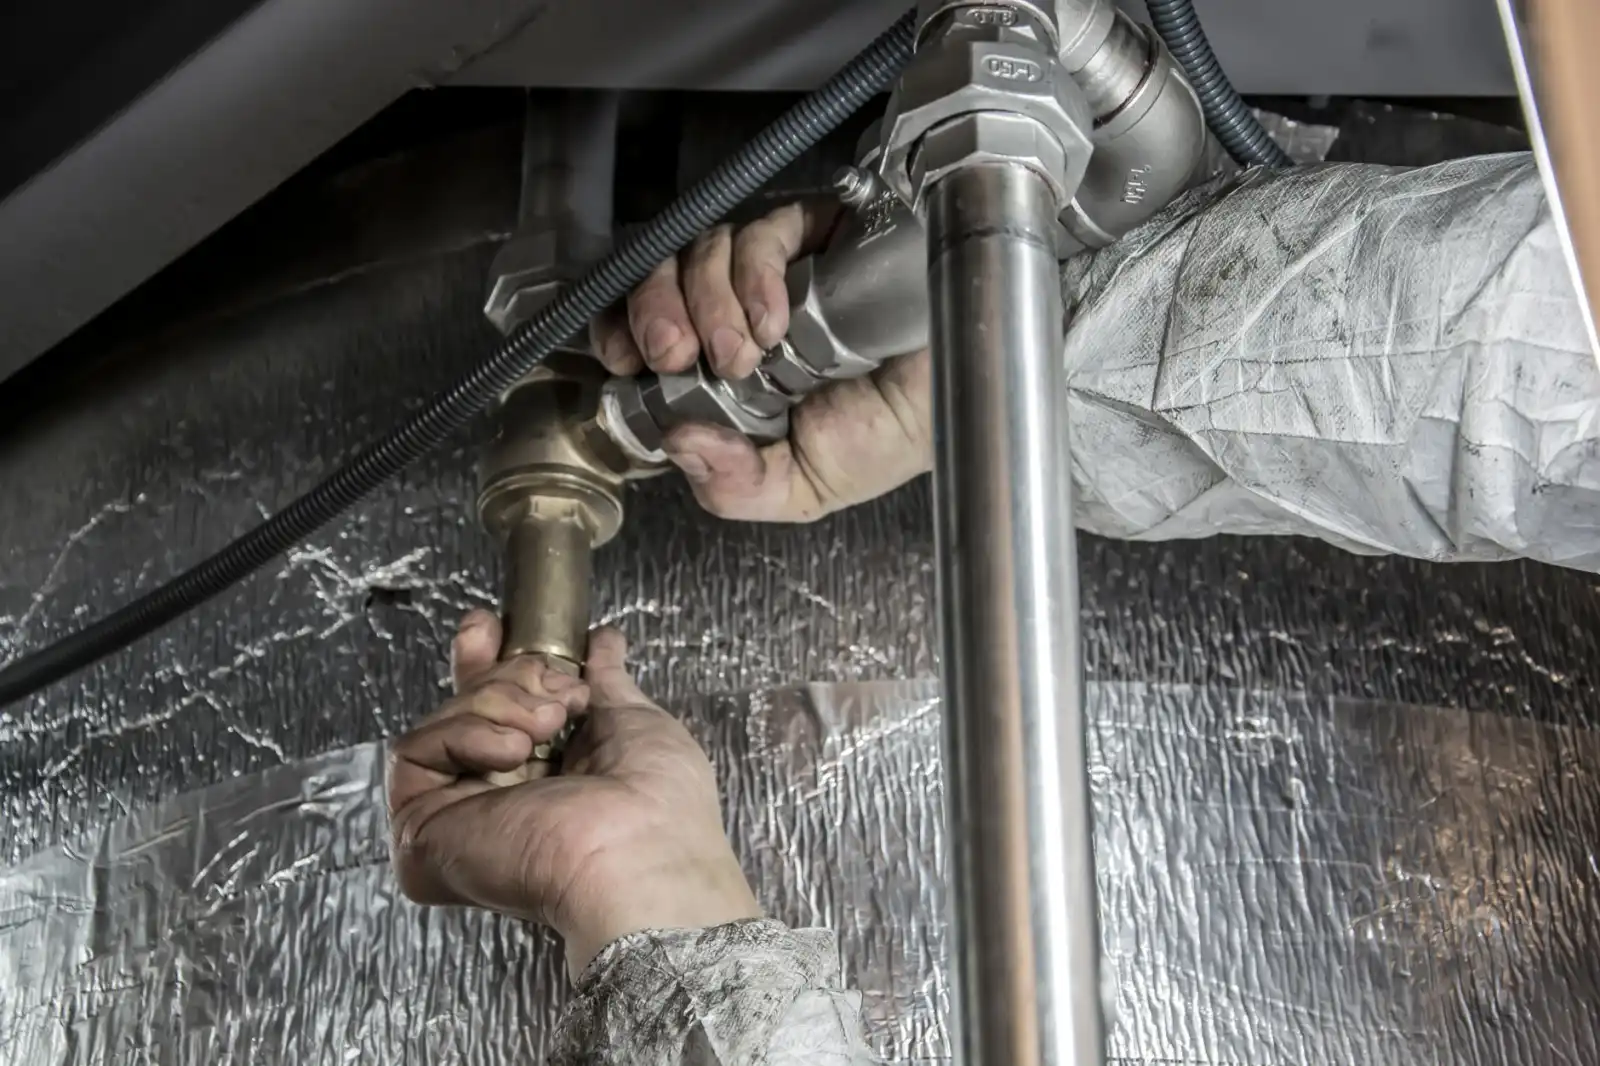
值得注意的是,PE管在排水领域的应用正在增多,其热熔或电熔连接对端面切削的平整度要求极高。若铣刀刀片磨损导致端面不平,熔接后接头处会产生应力集中点,通水后易出现环向开裂。因此,对PE管材的焊接施工,班组必须配备端面平整度检测工具,且焊接环境温度低于5℃时,应采取预热措施。
PPR给水管热熔连接:温度、时间与插入深度的三角博弈
PPR给水管的热熔连接看似简单,实则对操作者的“手感”依赖极强。熔接质量取决于三个关键参数:加热板温度(260±10℃)、加热时间、插入深度。温度过低则熔融不充分,界面无法形成真正的分子链扩散;温度过高则材料降解,接头脆性增加。以De25管材为例,加热时间应控制在5~7秒,插入深度必须达到管件承口深度的3/4以上,同时保持插入动作的轴向一致性,严禁旋转。
施工现场最常见的失误,是操作工为了赶进度,在热熔完成后立即进行轴向校正。此时熔接区尚未凝固,任何微小扭动都会在界面处形成气泡或空隙,打压时未必能发现,但在冷热水交替工况下,这些缺陷会逐渐扩展为渗漏点。正确的做法是:热熔完成后保持静置冷却时间不少于30秒(视环境温度调整),期间不得对管件施加任何外力。
针对管材与管件的匹配问题,重庆安云途贸易有限公司建议施工方建立“同品牌配套”的采购原则。不同厂家生产的PPR给水管与管件,其熔融指数和添加剂配方存在差异,混用后即使操作参数正确,也难以保证焊接强度的一致性。这一点在项目材料报验时就要严格把关。
隐蔽工程验收:把问题挡在回填之前
无论是排水管件还是PPR给水管,隐蔽前的带压试验是最后一道防线。给水管道试验压力应为工作压力的1.5倍且不小于0.6MPa,保压1小时,压降不大于0.05MPa方可判定合格。排水管道则需做灌水试验和通球试验,球径不小于管径的2/3,确保坡度及接口无堵塞隐患。建议在试验时对每个接口逐一目视检查,尤其关注热熔焊口的“翻边”是否均匀连续——翻边呈圆润环状且无气孔,才是合格熔接的外观标志。
施工日志的留存同样不可忽视。记录每段管材的批号、熔接时间、操作人员编号,一旦后期出现质量问题,可快速追溯至具体批次和工序环节,避免大面积返工。
关于管材选择的务实建议
从材料端看,PPR给水管应选用S3.2及以上系列(壁厚不低于3.4mm),以确保长期承压能力;PE管则需根据使用场景区分高密度聚乙烯(HDPE)与中密度聚乙烯(MDPE)牌号,不可混用。采购环节建议选择有全性能检测报告、且近三年无质量通报记录的厂家。重庆安云途贸易有限公司长期供应符合国标GB/T 18742及GB/T 13663标准的各类管材,并为客户提供安装工艺技术咨询,助力项目从“合格”走向“优质”。
建筑排水与给水系统的可靠性,从来不是单靠某一种材料或某一个参数就能保障的,它需要设计、选材、施工、验收全链条的协同控制。唯有将每一个接口、每一处支承都视为质量节点,才能真正实现滴水不漏的工程目标。